一、引言
加气混凝土行业长期以来被视为传统制造业,生产操作高度依赖人工经验。加气、配料、蒸养等核心环节的工艺参数设定,往往由"老师傅"凭感觉判断。然而,随着新一代信息技术的渗透,边缘计算、AI算法与工业自动化正在深刻改变这一格局——从经验操作到数据驱动,加气混凝土生产正迎来一场数字化转型的范式变革。
二、传统生产模式的困境
2.1 经验操作的局限性
加气混凝土生产的蒸压养护环节,需要根据原材料特性、天气条件、设备状态等因素动态调整升压速度、恒压温度与时间。但在传统模式下:
- 参数调整滞后: 操作工只能通过釜体上的压力表、温度计等仪表手动巡检,数据采集频率低、实时性差,难以捕捉过程中的细微波动。
- 人为差异显著: 不同班组、不同操作工的操作习惯不同,导致同一配方、同一产品在不同班次之间存在质量波动。
- 异常发现被动: 蒸汽泄漏、疏水阀故障、保温失效等问题往往只有在能耗账单出来后才能被发现,缺乏实时预警手段。
2.2 数据孤岛问题
工厂内的 DCS 系统、PLC 控制器、计量仪表等各自独立运行,数据分散在多个异构系统中,无法打通形成统一的"数据底座"。管理者难以从全局视角审视生产运营状况,决策只能依赖碎片化信息。
三、数字化技术的关键应用
3.1 边缘计算——实时感知与本地决策
在蒸压釜、配汽站、锅炉等关键设备侧部署边缘计算节点,实现毫秒级的实时数据采集与处理。边缘计算的优势在于:
- 低延迟响应: 数据无需上传云端即可在本地完成计算与决策,显著提升控制系统的响应速度。
- 断网可用性: 即使工厂网络中断,边缘节点仍可独立运行,保证生产连续性。
- 数据预处理: 对原始传感数据进行清洗、压缩与特征提取后再上传至中心平台,降低网络带宽压力。
3.2 节能自控系统——工艺曲线自动跟踪
基于 PLC/SCADA 架构的节能自控系统,能够将标准蒸养工艺曲线数字化,实现进汽阀的自动调节。系统通过 PID 与模型预测控制(MPC)相结合的方式,使釜内温升速率偏差控制在 ±1°C/min 以内,彻底告别手动操作带来的波动。
3.3 AI 系统——从数据到最优指令
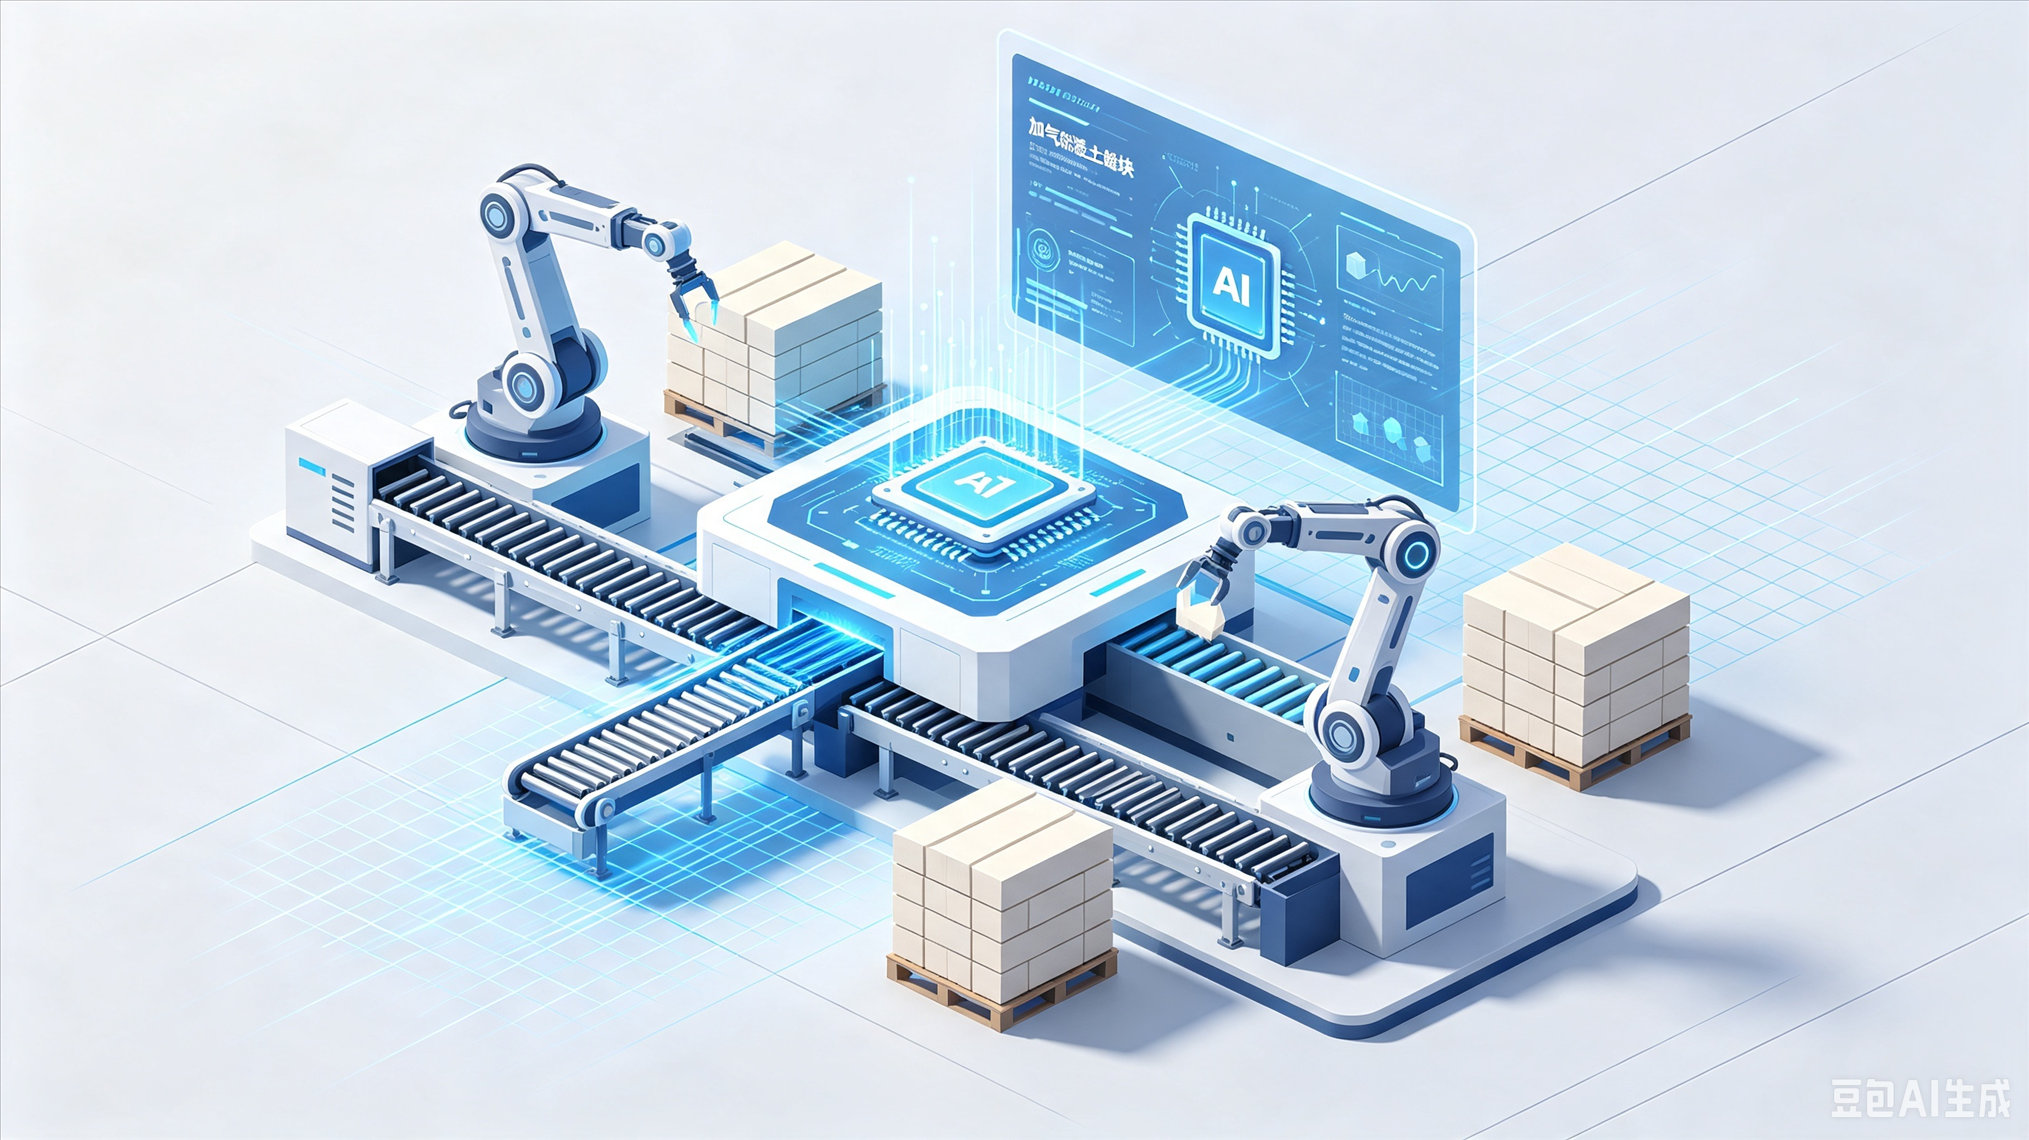
AI 系统是数字化升级的核心引擎。贵州迪森节能技术有限公司开发的 AI 系统基于大量历史生产数据训练,具备以下能力:
- 最佳蒸养指令生成: 系统自动分析原材料批次数据、当前设备状态、环境温湿度等多元信息,实时生成最佳的升压曲线、恒压时长和排气时机,并直接下发至自控系统执行。
- 能耗预测与异常检测: 通过时序预测模型对单釜能耗进行预估,当实时能耗偏离预测线超过阈值时,自动报警并提示操作人员排查。
- 工艺参数自优化: 利用强化学习算法,系统在不断运行中自我迭代优化,持续降低蒸汽单耗,提升产品合格率。
3.4 软件算法——构建数据中台
搭建统一的数据中台,打通 ERP、MES、DCS 等系统之间的数据壁垒:
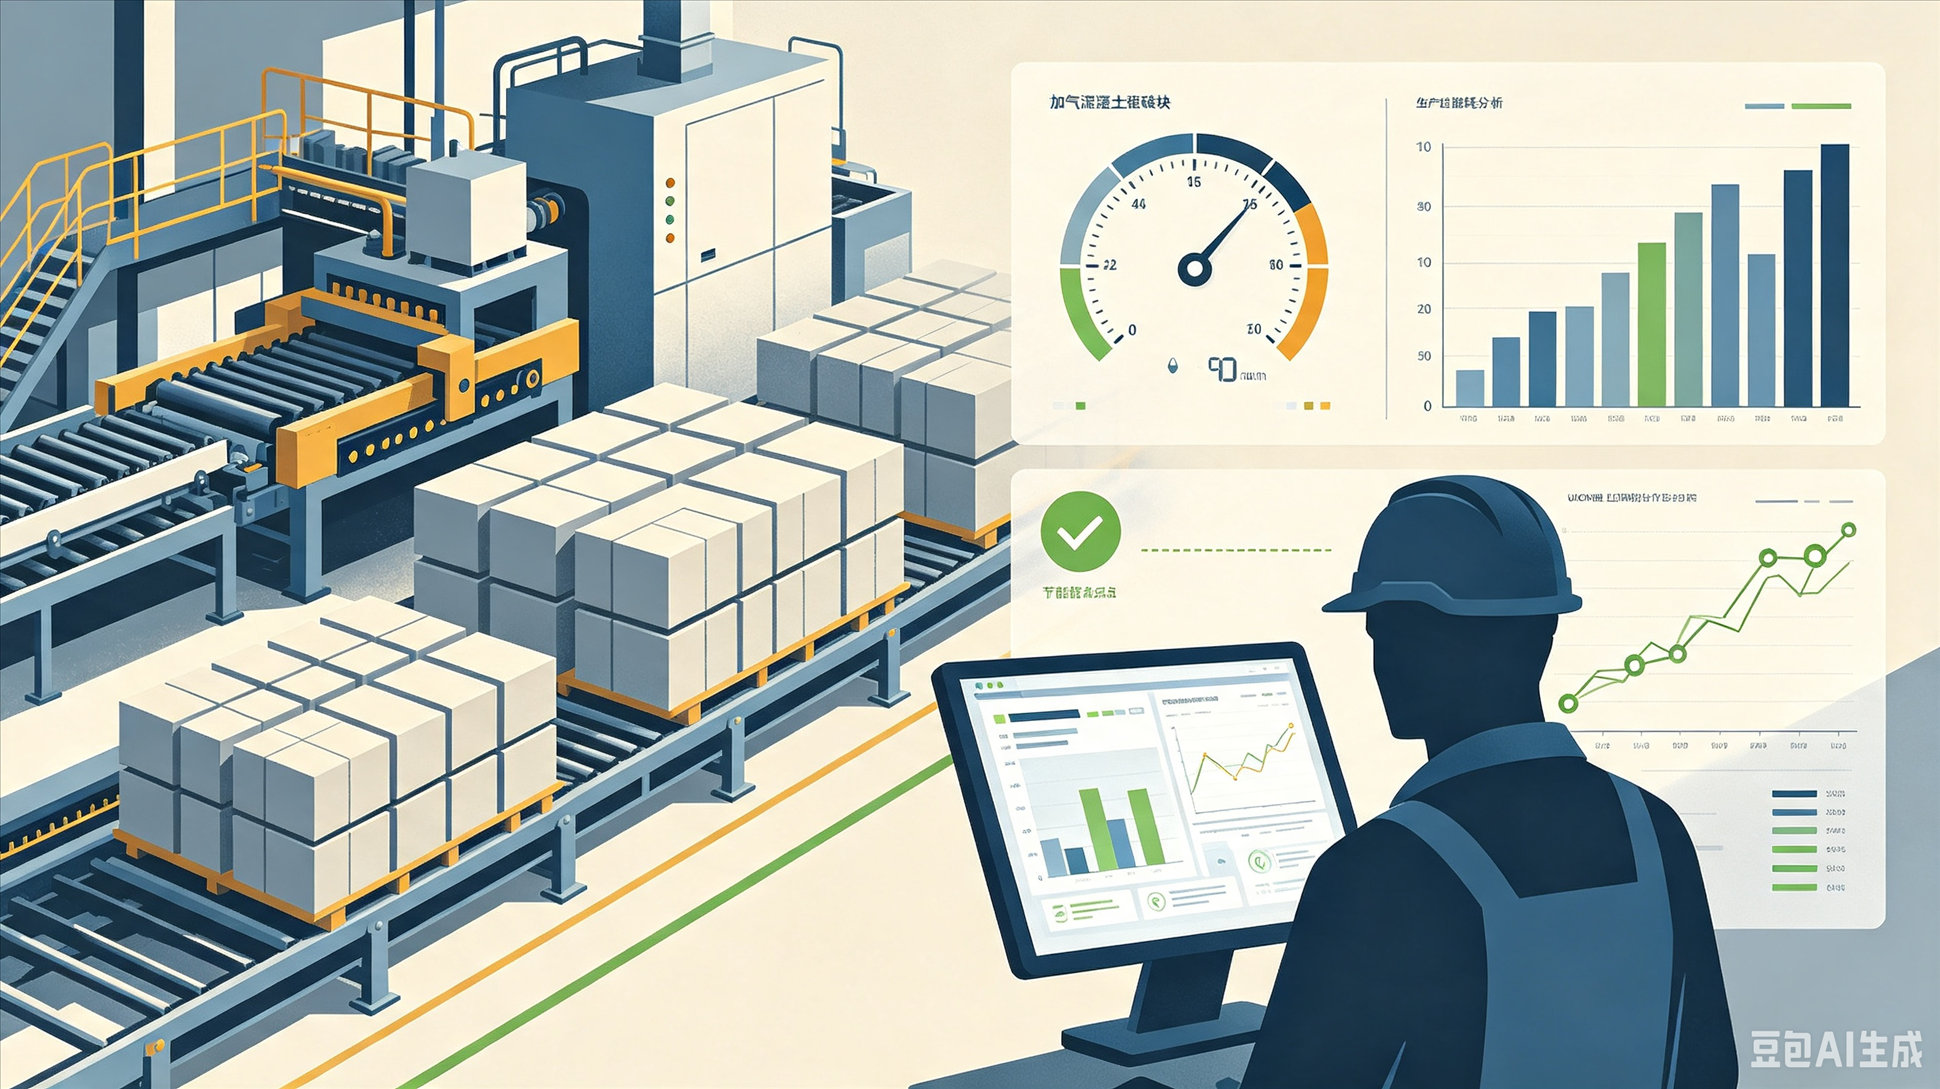
- 能耗可视化看板: 实时展示各产线、各工序、各釜体的能耗数据,支持多维度对比分析。
- KPI 绩效评价: 建立蒸养操作评分体系,对每一釜的操作进行量化评价,推动标准化作业。
- 报表自动生成: 日、周、月能耗报表与质量分析报告自动生成,大幅减少人工统计工作量。
四、实际案例与效果
某年产 30 万 m³ 的加气混凝土企业引入贵州迪森的整套数字化与 AI 系统后,实现了以下成效:
| 指标 | 改造前 | 改造后 | 提升幅度 |
|---|---|---|---|
| 蒸汽单耗(kg/m³) | 330 | 250 | ↓ 24% |
| 产品合格率 | 94.5% | 97.8% | ↑ 3.3% |
| 操作人员配置 | 6人/班 | 4人/班 | ↓ 33% |
| 工艺参数调整响应 | 手动,分钟级 | 自动,秒级 | 大幅提升 |
| 能耗异常发现 | 事后,按周 | 实时,秒级 | 实现预警 |
五、展望
数字化与 AI 正在将加气混凝土行业从"劳动密集型"转向"技术密集型"。未来,随着数字孪生技术的成熟,企业将能够在虚拟环境中模拟整个蒸养过程,提前预测产品质量与能耗水平。加上垂直大模型在工业场景中的落地应用,加气混凝土工厂有望实现"无人化蒸养、AI 驱动决策"的智能制造新范式。贵州迪森节能技术有限公司将持续深耕这一领域,助力更多企业完成数字化转型,推动行业高质量发展。