一、引言
加气混凝土生产过程中,蒸压养护是核心工序,也是能耗最集中的环节。大量的蒸汽热能经过一次利用后,仍然以高温冷凝水、釜体排气、锅炉烟气等形式含有可观的热量。如何将这些"废热"回收利用,形成合理的热能梯级利用体系,是降低企业综合能耗、提升经济效益的关键课题。
二、加气混凝土工厂的余热来源分析
2.1 蒸压釜冷凝水余热
蒸压养护结束后,釜内大量蒸汽凝结为高温冷凝水,温度约 100130°C。这部分冷凝水不仅热量可观,而且水质较好,是最具回收价值的余热资源。单条年产 20 万 m³ 的生产线,每日产生的高温冷凝水量可达 80120 吨,蕴含热量相当于 3~5 吨标准煤。
2.2 配汽站排气余热
蒸压养护过程中,当釜内温度压力达到工艺设定值后,需间歇性地排出不凝气体(空气、氢气等),以保证蒸汽品质和热交换效率。这部分排气虽然量不大,但温度高(140~180°C),直接排入大气不仅浪费热能,还会造成车间环境高温、蒸汽弥漫。
2.3 锅炉烟气余热
锅炉是加气混凝土工厂的蒸汽供应核心。锅炉排烟温度通常高达 160~200°C,烟气携带的热量约占锅炉燃料输入热量的 6%10%。经烟气余热回收后,排烟温度可降至 80100°C,显著提升锅炉热效率。
2.4 釜体表面散热
蒸压釜外壁温度约 4060°C(视保温情况而定),虽然单点热流密度不高,但釜体表面积大(单釜约 80120 m²),全厂多条釜体累计散热损失不容忽视。
三、梯级利用方案设计
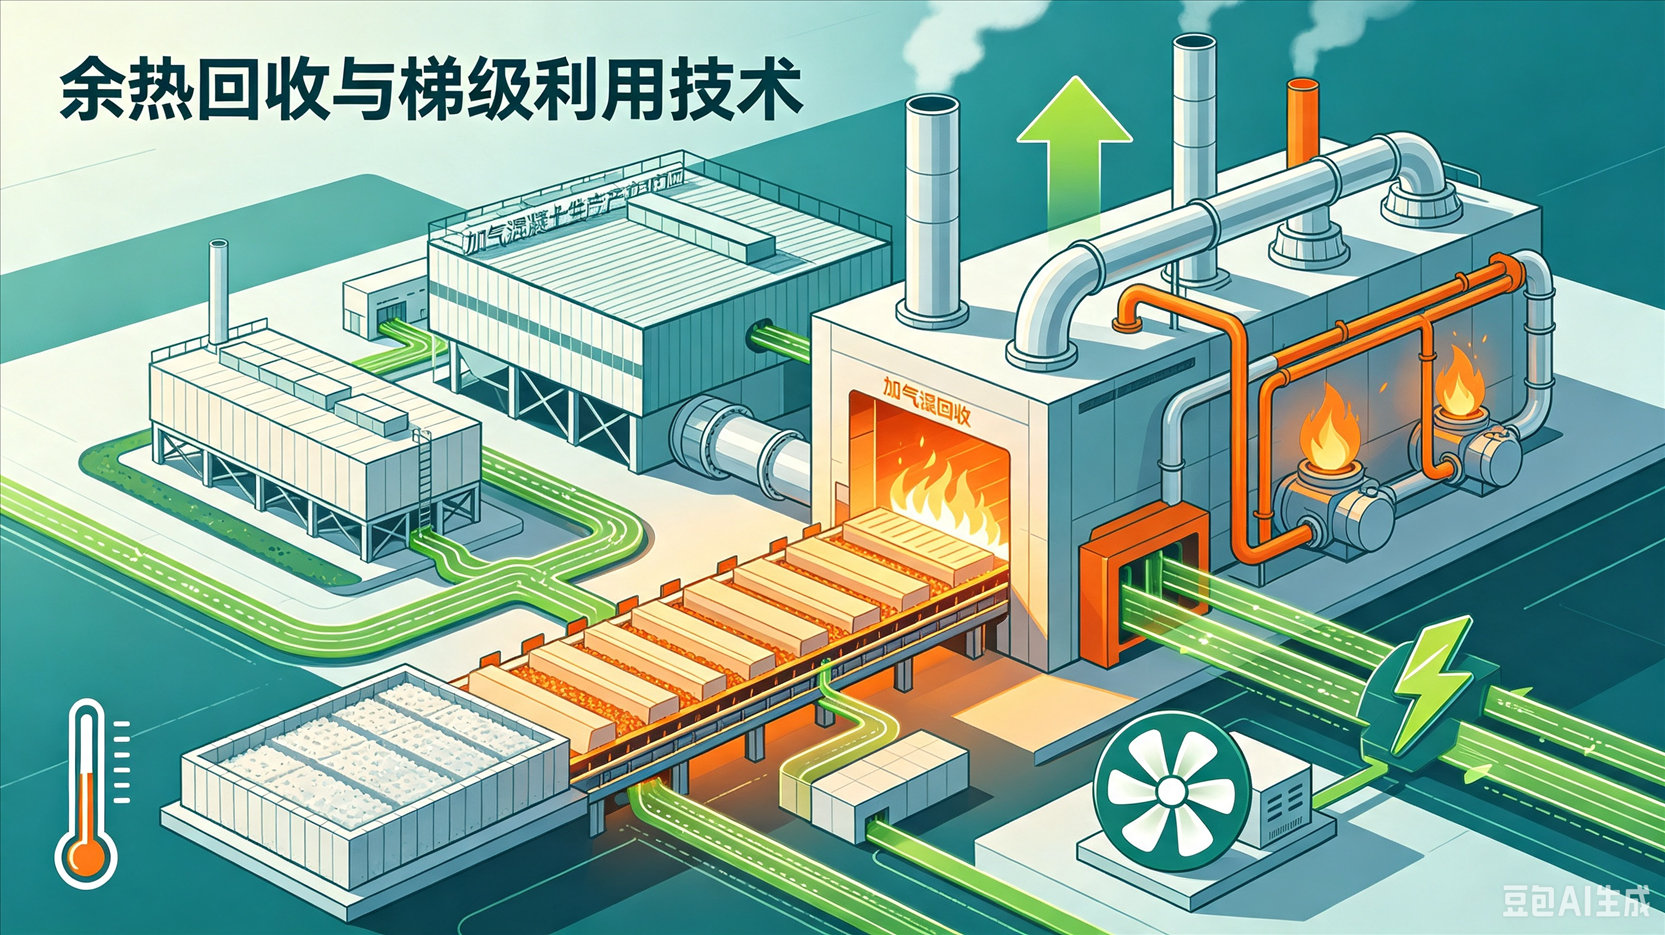
贵州迪森节能技术有限公司提出的余热梯级利用方案,遵循"温度对口、梯级利用"原则,将不同品位的余热匹配到相应的用热需求中:
3.1 一级回收——高温余热(100~180°C)
冷凝水余热回收: 通过密闭式冷凝水回收系统,将蒸压釜排出的高温冷凝水汇集至闪蒸罐。闪蒸产生的二次蒸汽供低压用热设备使用,剩余高温水直接回送至锅炉软水箱,可提高锅炉给水温度 20~40°C,锅炉热效率提升 3%~5%。
排气余热回收: 在配汽站排气管道上安装管壳式换热器,利用排气余热预热锅炉助燃空气或加热车间采暖用水,实现排气温度从 180°C 降至 60°C 以下。
3.2 二级回收——中温余热(60~100°C)
将经一级利用后的中温水,用于以下场景:
- 配料热水制备: 将中温水用于搅拌浇注工序的热水配料,提高料浆初始温度,加快发气反应速率。
- 静停养护供暖: 在静停室布置暖气片或地暖盘管,利用中温水保持静停室环境温度(35~45°C),减少额外蒸汽消耗。
3.3 三级回收——低温余热(40~60°C)
低温烟气余热: 在锅炉尾部烟道加装烟气冷凝器,将排烟温度进一步降至 50~60°C,不仅回收烟气显热,还可回收烟气中水蒸气的凝结潜热。
釜体保温优化: 采用高性能保温材料(如气凝胶毡、陶瓷纤维毯)改造釜体保温层,减少表面散热损失 50% 以上。
四、实施效益分析
以一条年产 20 万 m³ 的加气混凝土生产线为例,实施余热回收与梯级利用改造后:
| 项目 | 改造前 | 改造后 | 变化 |
|---|---|---|---|
| 蒸汽单耗(kg/m³) | 300~350 | 220~260 | 降低 20%~25% |
| 锅炉热效率 | 78%~82% | 90%~93% | 提升 8%~12% |
| 综合能耗(kgce/m³) | 28~32 | 22~26 | 下降 15%~20% |
| 年节约标准煤 | — | — | 约 1200~1800 吨 |
| 年减排 CO₂ | — | — | 约 3000~4500 吨 |
五、结语
余热回收与梯级利用技术并非单一设备的替换,而是覆盖"源头减量→过程优化→末端回收"全链条的系统工程。加气混凝土企业应结合自身工艺特点,采用"一厂一策"的定制化方案,将不同品位的余热科学配置到各用热环节,最大化热能利用效率。贵州迪森节能技术有限公司在该领域积累了丰富的工程实践经验,为数十家加气混凝土企业提供了从方案设计到系统集成的全流程服务,助力行业走向绿色低碳发展。