一、引言
加气混凝土砌块(AAC)以其轻质、保温、防火等优异性能,已成为我国新型墙体材料的主力产品。然而,加气混凝土生产属于高能耗行业,能源成本约占生产总成本的 35%~50%。在"双碳"目标驱动下,系统性地分析生产过程能耗分布、挖掘节能潜力,已成为企业降本增效、绿色转型的关键路径。
二、加气混凝土生产工艺流程及能耗构成
加气混凝土的典型生产工艺包括:原材料制备(粉磨、计量配料)、搅拌浇注、静停养护(初养)、切割、蒸压养护、出釜检验等环节。各工序能耗分布如下:
2.1 蒸压养护——能耗核心环节
蒸压养护是加气混凝土生产中耗能最高的工序,占总能耗的 55%~65%。该工序通过饱和蒸汽(通常 1.01.3 MPa,180195°C)对坯体进行高温高压水热合成反应,单釜蒸养周期约 10~14 小时。主要能耗包括:
- 蒸汽热能消耗: 坯体升温、釜体预热、管道散热及冷凝水排放带走的热量。每立方米加气混凝土成品的蒸汽消耗量约 250~350 kg。
- 电力消耗: 真空泵、水泵等辅助设备的运行电耗。
2.2 原材料制备工序
包括石灰、水泥、砂/粉煤灰的粉磨与配料,约占总能耗的 12%~18%。球磨机等粉磨设备电耗较大,且粉磨细度直接影响后续发气反应均匀性与坯体强度。
2.3 搅拌浇注与静停养护
搅拌浇注过程的搅拌机、浇注设备及静停室的供热/保温,约占总能耗的 5%~8%。冬季低温环境下,静停养护的加热需求会显著增加。
2.4 切割及辅助工序
切割机、行车、打包机等设备运行电耗,以及车间照明、通风等辅助用电,合计约占总能耗的 10%~15%。
三、主要能耗痛点分析
3.1 蒸汽系统效率偏低
多数传统加气混凝土工厂的蒸汽系统存在以下问题:
- 配汽站手动操作: 操作工凭经验手动调节进汽阀门,难以精确匹配蒸养工艺曲线,导致蒸汽浪费。
- 疏水阀失效率高: 冷凝水疏水阀故障导致蒸汽直排,无形中浪费大量热能。
- 管道保温不完善: 蒸汽输送管道及釜体保温层老化,散热损失严重。
3.2 余热未有效回收
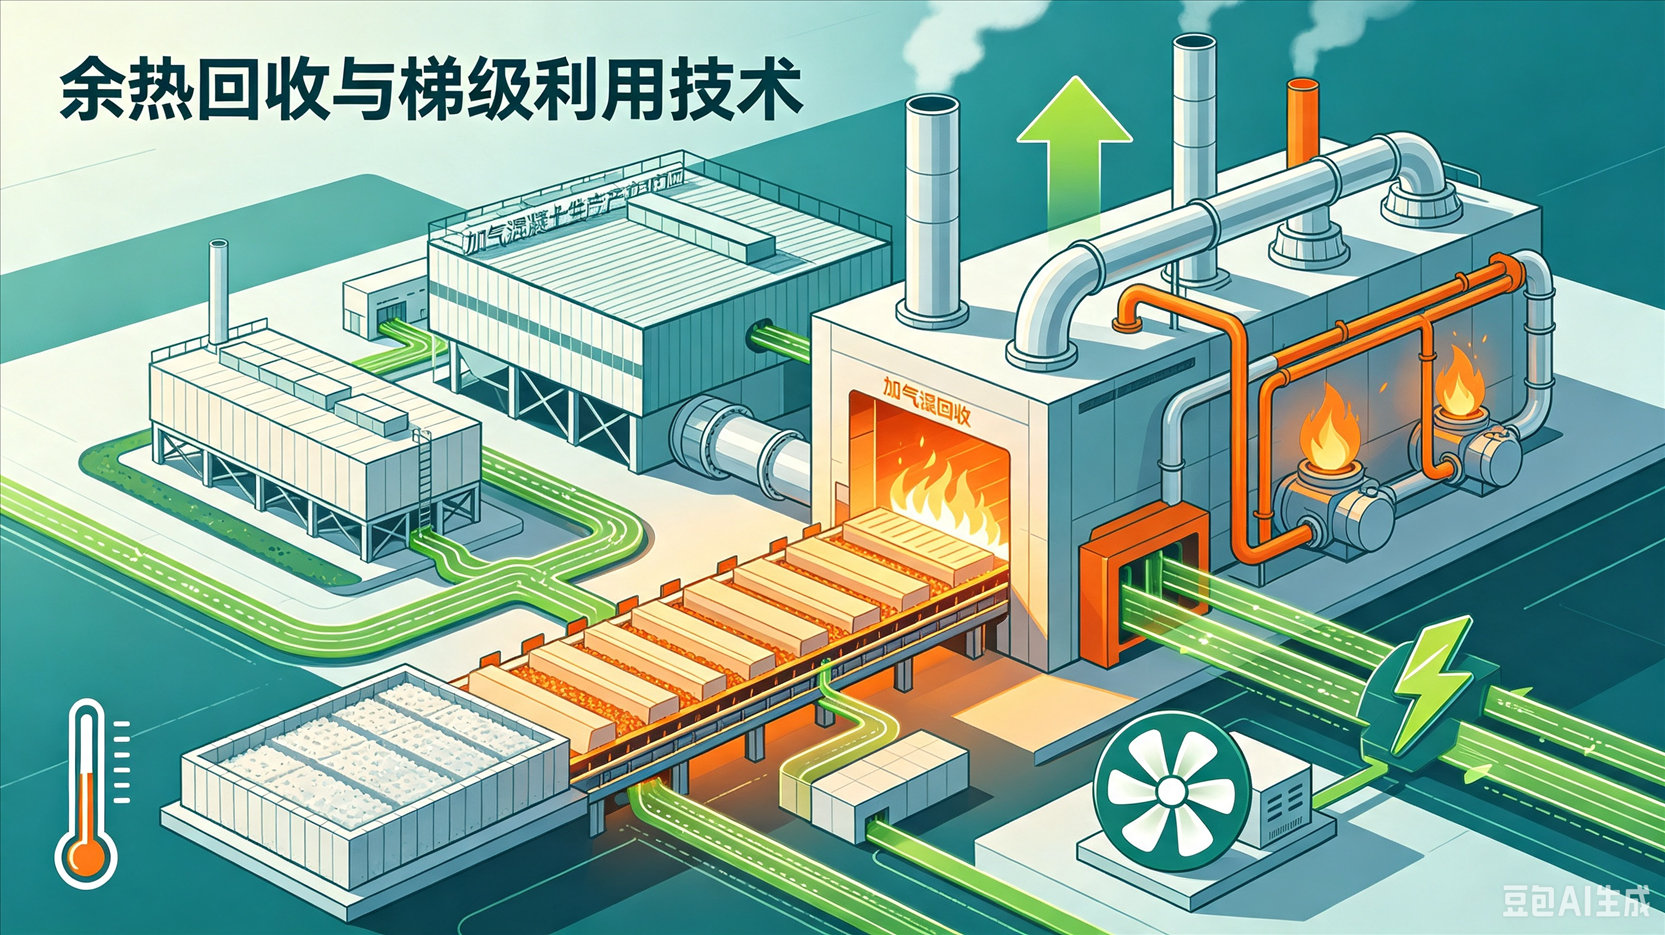
蒸压养护完成后,釜内高温冷凝水(约 100~130°C)、釜体排气余热、锅炉烟气余热等大量低品位热能未经回收直接排放,造成热能利用率偏低。根据行业实测数据,余热未回收的工厂整体热能利用率仅 55%~65%。
3.3 生产操作依赖经验
蒸养过程的升压速度、恒压时长、排气时机等关键参数,主要靠操作工经验判断,缺乏标准化与数据化支撑。不同班组操作习惯差异大,不仅影响产品质量稳定性,也导致单位产品能耗波动明显。
四、节能潜力分析
4.1 余热回收与梯级利用
通过系统性的余热回收改造,可将热能利用率提升至 80%以上:
- 冷凝水余热回收用于锅炉补水预热或配料热水制备;
- 配汽站排气余热通过热交换器预热锅炉助燃空气;
- 锅炉烟气余热用于干燥工段或供暖。
4.2 蒸养工艺优化与自动化
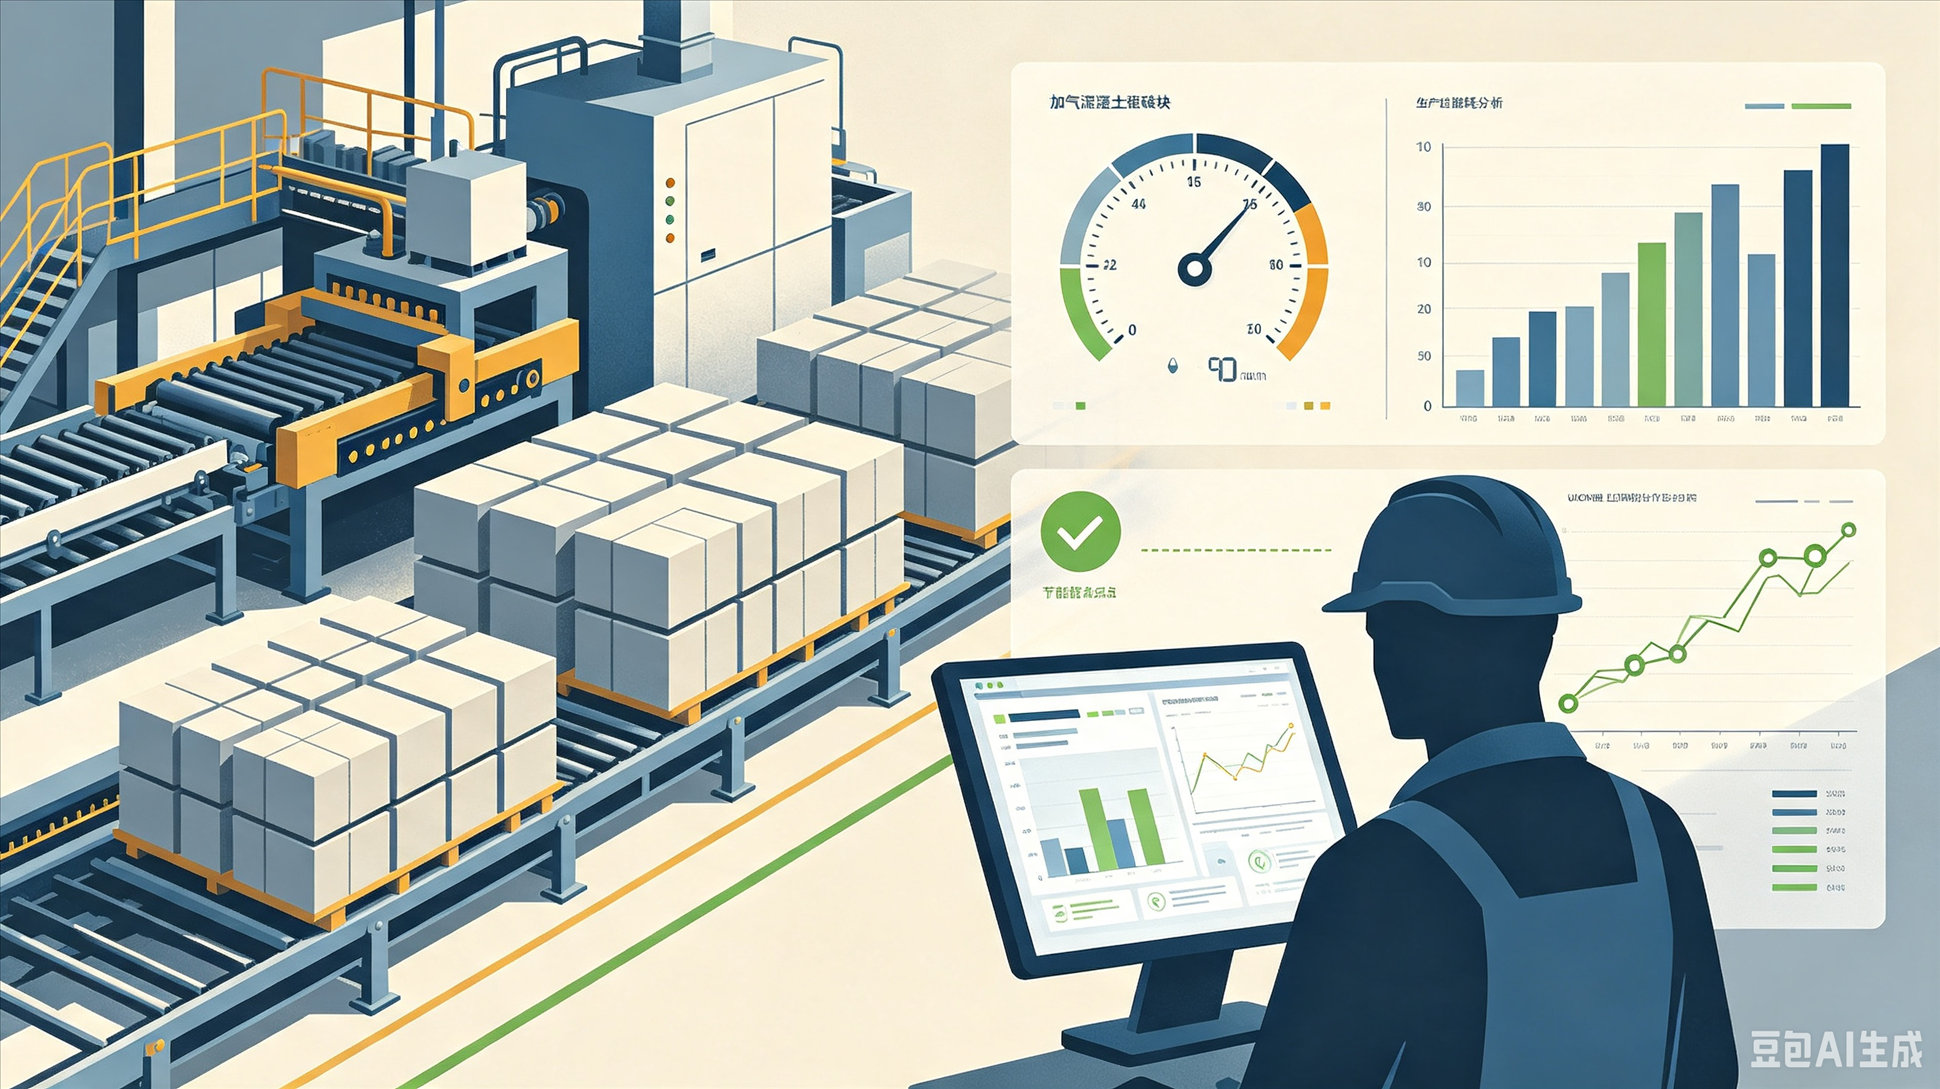
配置节能自控系统,实现蒸养曲线的自动跟踪与闭环调节:
- 根据釜内温度-压力实时数据,自动调节进汽阀开度,减少过冲与波动;
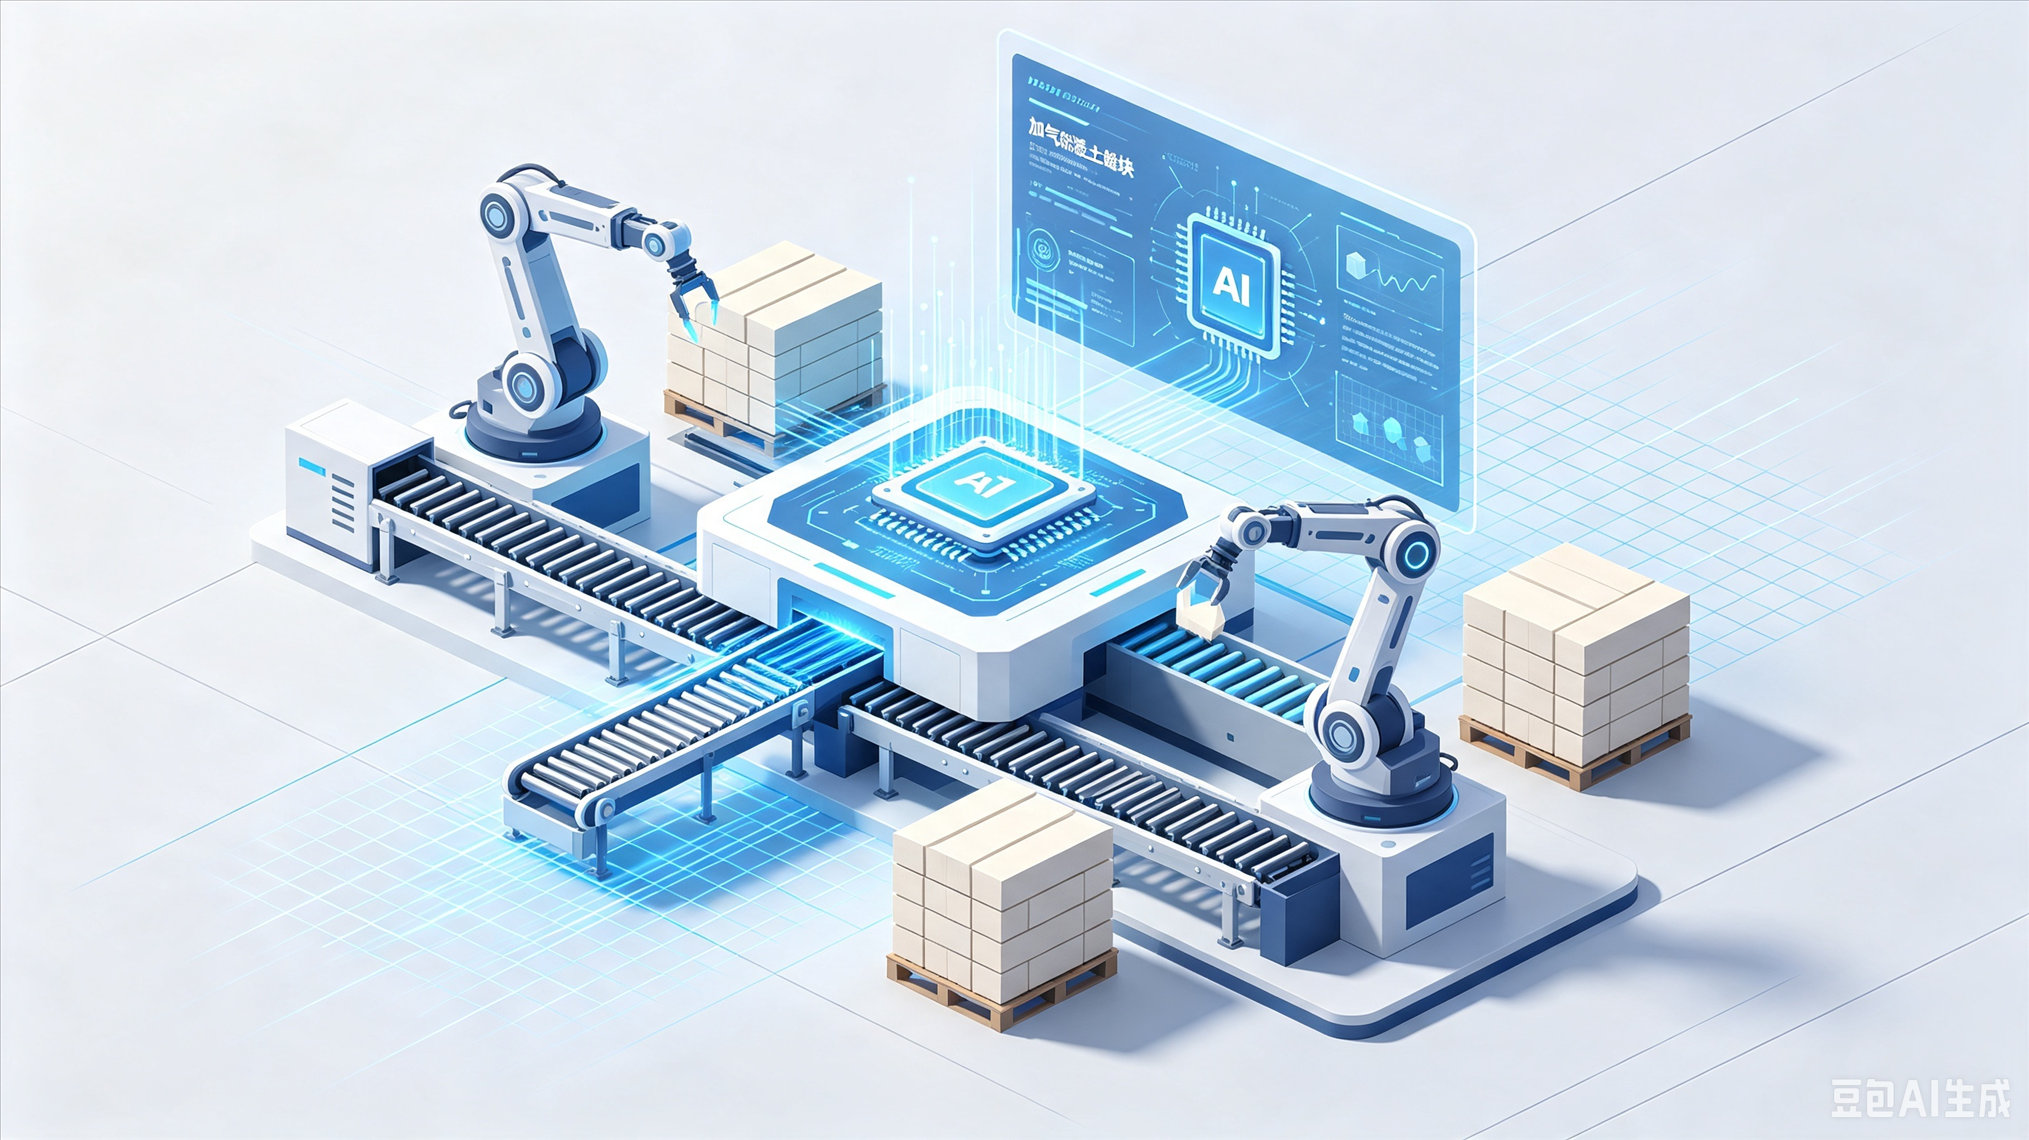
- 基于 AI 算法对每一釜的工艺参数进行优化,缩短恒压时间 5%~10%,降低蒸汽单耗。
4.3 数据驱动的精细化管理
通过对各工序能耗的实时计量与在线分析,建立能耗基准线与异常预警机制,帮助管理人员快速定位能耗异常点,实现持续改善。
五、结论
加气混凝土生产的节能潜力巨大,核心在于蒸压养护工序的优化与余热回收。结合节能自控系统、边缘计算与 AI 技术,企业可实现蒸汽单耗降低 15%~25%,综合能耗下降 10%~18%,同时提升产品合格率与质量稳定性。在能源价格持续上涨与环保政策趋严的背景下,系统化节能改造将成为加气混凝土企业提升核心竞争力的必然选择。